
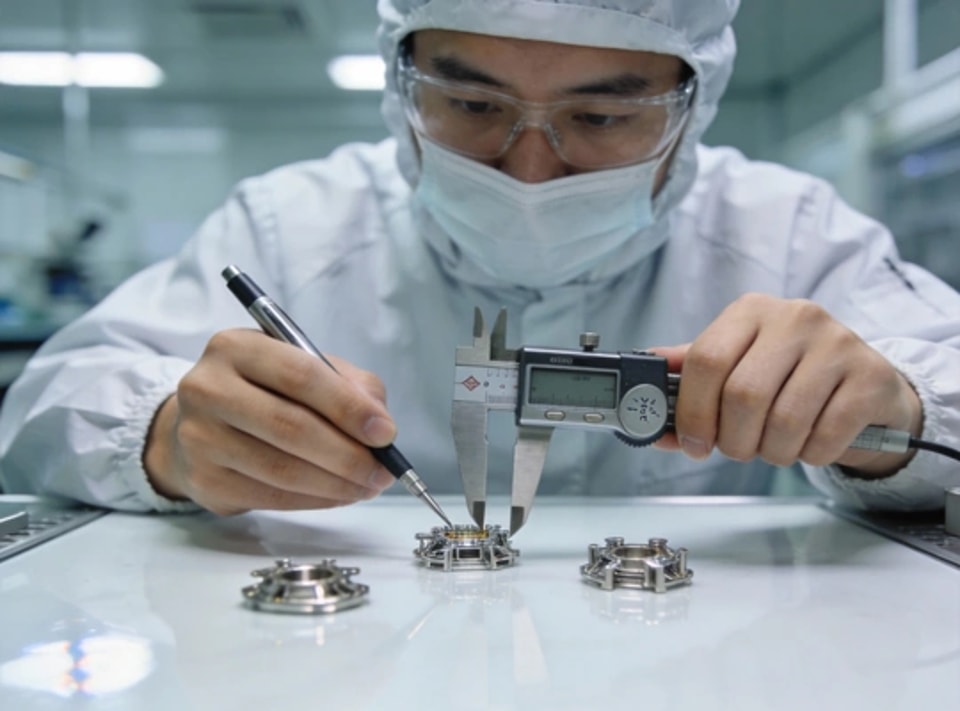
Компания Templates29 с гордостью сообщает об успешном получении сертификата AS9100D — международного стандарта управления качеством в аэрокосмической отрасли — по итогам тщательной 12-месячной подготовки и аудита, проведенного TUV Rheinland.Область сертификацииЧПУ-обработка аэрокосмических алюминиевых, титановых и никелевых сплавов5-осевая обработка деталей сложной геометрии для конструкционных узлов и компонентов двигателейИнспекция первого изделия (FAI) согласно стандарту AS9102Полная прослеживаемость материалов от сырья до готового компонентаИнвестиции в качествоДля поддержки этой сертификации компания Templates29 инвестировала 2,5 млн долларов в новую инфраструктуру качества, включая:Ким Zeiss Contura G2 с измерительной головкой VAST XTR goldСпециализированная зона контроля в «чистой комнате» для аэрокосмической отрасли (класс 100 000)Модернизированная ERP-система с прослеживаемостью на уровне партий и обработкой данных в соответствии с требованиями ITARКомплексная программа обучения для всех 45 сотрудников производства«Сертификация AS9100D подтверждает нашу приверженность высочайшим стандартам качества в прецизионном производстве. Этот этап позволяет Templates29 уверенно сотрудничать с поставщиками аэрокосмической отрасли уровней Tier 1 и Tier 2». — Директор по качеству, Templates29

Templates29 расширяет возможности прецизионной обработки, добавляя три 5-осевых обрабатывающих центра для одновременной обработки DMG Mori DMU 65 monoBLOCK, что позволяет производить сложные компоненты для аэрокосмической и медицинской отраслей, ранее требовавшие нескольких переустановок.Новые возможностиОдновременная 5-осевая обработка: Полная возможность контурной обработки для рабочих колес, лопаток турбин и поверхностей свободной формыВысокоскоростной шпиндель: Шпиндель HSK-A63 со скоростью 20 000 об/мин для чистовой обработки алюминия и титанаАвтоматизация: Интегрированная паллетная система Erowa Robot Compact 80 для 72-часовой автономной работыТочность: Объемная точность Квалифицированные материалыАлюминий: 6061-T6, 7075-T6, 2024-T3Титан: Ti-6Al-4V (Grade 5), CP Grade 2Никелевые сплавы: Inconel 718, Inconel 625Нержавеющая сталь: 17-4PH, 15-5PH, 316LПримеры примененияПервые проекты включают кронштейны спутниковых конструкций (7075-T6, ±0,015 мм), направляющие пластины медицинских имплантатов (Ti-6Al-4V, Ra 0,4 мкм) и компрессорные колеса турбокомпрессоров (Inconel 718), что демонстрирует универсальность и точность нашей новой 5-осевой ячейки.
Templates29 объявляет об официальном открытии нового интеллектуального производственного комплекса площадью 10 000 м², что представляет собой инвестиции в размере 15 млн долларов в производственные мощности нового поколения и технологии Индустрии 4.0.Особенности предприятия48 обрабатывающих центров с ЧПУ, включая 12 новых 5-осевых станков (DMG Mori, Mazak)Автоматизированная обработка материалов с использованием парка AGV и вертикальных складских системМониторинг производства в реальном времени с помощью датчиков IoT на каждом станкеЦентрализованная система управления инструментом с RFID-отслеживанием и автоматической предварительной настройкойОсобенности устойчивого развитияСолнечная электростанция мощностью 500 кВт на крыше, покрывающая 35% энергетических потребностейЗамкнутая система рециркуляции охлаждающей жидкости, снижающая потребление воды на 60%Светодиодное освещение с датчиками присутствия во всех производственных цехахПрограмма переработки стружки, обеспечивающая возврат 98% металлических отходов для переплавкиВлияние на производственные мощностиНовое предприятие удваивает нашу годовую производственную мощность до более чем 5 миллионов компонентов, располагая специализированными производственными ячейками для заказчиков из автомобильной, аэрокосмической и медицинской отраслей. Полный ввод в эксплуатацию — со второго квартала 2026 года.
Templates29 объявляет об установке и вводе в эксплуатацию новой машины для литья под давлением с холодной камерой Toshiba DC2000J-GS усилием 2000 тонн, что значительно расширяет наши возможности по производству крупных конструкционных алюминиевых компонентов для автомобильной и телекоммуникационной отраслей.Технические характеристики машиныУсилие смыкания: 2000 тонн, поддержка площади проекции до 3 200 см²Вес порции расплава:До 25 кг алюминия за циклРазмер плиты:1 600 × 1 400 мм для крупногабаритных корпусов и структурных отливокВремя цикла:Оптимизированные циклы 45–90 секунд с мониторингом процесса в реальном времениИнтегрированная производственная ячейка6-осевой робот ABB для извлечения, закалки и загрузки в обрезной прессОбрезной пресс Buhler для автоматического удаления облояСтанция рентгеновского контроля для обнаружения пористости (ASTM E505, уровень 2)Спектрометр для оперативной проверки состава сплаваЦелевое применениеЛиния 2000T специально сконфигурирована для производства корпусов аккумуляторных лотков электромобилей, кожухов макробазовых станций 5G и автомобильных структурных поперечин, требующих целостности тонких стенок и высоких механических свойств сплавов A380 и A356-T6.

Выбор правильного алюминиевого сплава имеет решающее значение для достижения оптимальных характеристик, обрабатываемости и экономической эффективности деталей, изготовленных на станках с ЧПУ. В данном техническом руководстве сравниваются наиболее часто используемые алюминиевые сплавы и области их применения.Сравнение сплавов6061-T6 (Универсальный стандарт)Предел прочности на разрыв: 310 МПа, предел текучести 276 МПаОбрабатываемость: Отличная — хорошее стружкообразование, минимальный износ инструментаСвариваемость: Отличная — сохраняет 60% прочности в зоне термического влияния после повторного старенияЛучшее применение: Структурные кронштейны, корпуса, зажимные приспособления, оснастка, детали общего машиностроенияИндекс стоимости: 1.0× (базовый уровень)7075-T6 (Сверхпрочный)Предел прочности на разрыв: 572 МПа, предел текучести 503 МПаОбрабатываемость: Очень хорошая — требуются острые инструменты и жесткая фиксацияСвариваемость: Низкая — не рекомендуется для сварных узловЛучшее применение: Аэрокосмические конструкции, высоконагруженные компоненты, легкая альтернатива сталиИндекс стоимости: 1.8× (по сравнению с 6061)2024-T3 (Усталостно-стойкий)Предел прочности на разрыв: 483 МПа, предел текучести 345 МПаОбрабатываемость: Хорошая — умеренная абразивность, используйте твердосплавный инструментСвариваемость: Низкая — обычно соединяется клепкой или механическим крепежомЛучшее применение: Обшивка самолетов, критические к усталости элементы конструкции, компоненты фюзеляжаИндекс стоимости: 1.5× (по сравнению с 6061)Матрица выбора материалаТребование6061-T67075-T62024-T35052-H32ПрочностьСредняяВысокаяВысокаяНизкаяКоррозияХорошаяУдовлетворительнаяУдовлетворительнаяОтличнаяСвариваемостьОтличнаяНизкаяНизкаяОтличнаяАнодированиеОтличнаяХорошаяУдовлетворительнаяХорошаяСтоимостьНизкаяВысокаяСредняяНизкаяСоветы по DFMУказывайте 6061-T6 в качестве стандарта, если специфические свойства не требуют альтернативДля сплава 7075 проектируйте минимальную толщину стенки 2 мм, чтобы избежать деформации при обработкеЗапрашивайте закалку T6 для максимальной прочности; T651 для плит со снятыми внутренними напряжениями, чтобы минимизировать короблениеЗаранее учитывайте совместимость с анодированием — сплав 2024 дает неоднородный цвет при декоративном анодировании
Мировой производственный ландшафт претерпевает фундаментальные изменения: OEM-производители в автомобильном, электронном, медицинском и промышленном секторах ускоряют стратегии решоринга и ниаршоринга. В данном анализе рассматриваются движущие силы и последствия этих процессов для поставщиков B2B-компонентов.Ключевые факторы решоринга1. Устойчивость цепочки поставокУроки пандемии: 78% OEM-производителей сообщают об увеличении диверсификации внутренних поставщиковГеополитическая неопределенность, стимулирующая стратегии сорсинга «Китай + 1» и «Китай + 2»Затраты на содержание запасов, делающие короткие цепочки поставок более экономически привлекательными2. Совокупная стоимость владения (TCO)Рост стоимости рабочей силы за рубежом, сокращающий разрыв в затратах до 8–15% для прецизионных компонентовСтоимость доставки стабилизировалась, но остается в 2,3 раза выше базового уровня 2019 годаЗатраты, связанные с качеством (брак, доработка, гарантия), часто на 15–20% выше при офшорном сорсинге3. Государственные стимулыЗаконы CHIPS Act и IRA, стимулирующие инвестиционные обязательства в производство на сумму более 200 млрд долларовНалоговые льготы на НИОКР в размере 20% для передовых производственных процессовУскоренная амортизация капитального оборудования на решоринговых предприятияхВлияние на поставщиковПоставщики компонентов, ориентированные на спрос, вызванный решорингом, отмечают рост активности по запросам котировок (RFQ) на 25–40%, особенно в сегментах обработки на станках с ЧПУ, литья под давлением и электромеханической сборки. Наибольшим спросом пользуются поставщики с сертификатами AS9100D, IATF 16949 и ISO 13485.
Чистота поверхности — один из наиболее часто указываемых, но неправильно понимаемых параметров в прецизионном производстве. Это практическое руководство разъясняет стандарты шероховатости поверхности, методы измерения и достижимые значения для распространенных процессов обработки.Ключевые параметрыRa (Среднее арифметическое отклонение профиля):Наиболее часто используемый параметр — среднее отклонение от средней линии. Прост и универсален, но может скрывать периодические дефекты поверхности.Rz (Средняя высота неровностей профиля):Среднее значение пяти наибольших высот пиков и глубин впадин в пределах базовой длины. Более чувствителен к случайным глубоким царапинам или выступам, чем Ra.Rmax (Максимальная шероховатость):Наибольшее расстояние между пиком и впадиной. Критически важный параметр для уплотнительных поверхностей и отверстий под подшипники, где важен худший случай.Таблица возможностей технологических процессовПроцессДиапазон Ra (мкм)Типичное RaПримечанияЧерновое точение3.2–12.56.3После обработки, твердосплавная пластинаЧистовое точение0.8–3.21.6Малая подача, острая пластинаЧерновое фрезерование3.2–12.56.3Торцевая фреза, твердый сплавЧистовое фрезерование0.8–3.21.6Сферическая фреза или зачистная (wiper) пластинаКруглое шлифование0.1–0.80.4Прецизионно шлифованные шейки валовПлоское шлифование0.2–1.60.8Плоские базовые поверхностиПритирка (хонингование)0.025–0.40.1Уплотнительные поверхности, концевые меры длиныПолировка0.012-0.10.05Зеркальная отделка, оптическаяВлияние на стоимостьКаждый этап улучшения чистоты поверхности примерно удваивает стоимость обработки. Переход от Ra 3.2 к Ra 1.6 увеличивает стоимость на 15-20%; от Ra 1.6 к Ra 0.8 — на 25-35%; от Ra 0.8 к Ra 0.4 — на 40-60% из-за требований к шлифованию. Указывайте максимально допустимую шероховатость для каждой поверхности, чтобы оптимизировать стоимость детали.Лучшие практики обозначения на чертежахУказывайте Ra в микрометрах (мкм) согласно ISO 1302 или в микродюймах (μin) согласно ASME Y14.36Наносите символы чистоты обработки только на критические поверхности — для некритических оставляйте значение по умолчанию «после мехобработки»Если параметр Rz является критическим (уплотнительные поверхности), указывайте и Ra, и Rz во избежание неверного толкованияДля цилиндрических деталей указывайте направление измерения (окружное или осевое)
Индустрия 4.0 больше не концепция — это производственная реальность. В этой статье исследуется, как датчики IoT, технология цифровых двойников и аналитика на базе ИИ трансформируют операции на станках с ЧПУ из реактивных в предиктивные, обеспечивая измеримые улучшения качества, эффективности и стоимости.Станки с ЧПУ, подключенные к IoTВибромониторинг:Акселерометры на шпинделях распознают признаки износа инструмента за 15 минут до поломки, инициируя автоматическую смену инструментаТермокомпенсация:Датчики температуры в реальном времени корректируют положение осей для поддержания точности ±2 мкм в течение 8-часовых рабочих смен.Энергопотребление:Мониторинг тока коррелирует с силами резания, определяя оптимальные подачи и скорости для каждой комбинации материала и инструмента.Преимущества цифровых двойниковВиртуальный ввод в эксплуатацию:Новые программы обработки деталей моделируются с полным обнаружением столкновений до начала работы с реальным материалом, что снижает брак при изготовлении первой детали на 85%.Оптимизация процессов:Моделирование выявляет неэффективность траектории инструмента, сокращая время цикла в среднем на 12–18%.Прогнозное техническое обслуживание:Модели жизненного цикла компонентов предсказывают необходимость замены подшипников, шарико-винтовых пар и защитных кожухов направляющих за 4–6 недель.Анализ окупаемости (ROI)ПоказательДо внедрения IoTПосле внедрения IoTУлучшениеOEE (Общая эффективность оборудования)62%81%+19 пунктовУровень брака3,2%0,8%-75%Внеплановые простои180 ч/год32 ч/год-82%Затраты на инструмент420 тыс. $/год310 тыс. $/год-26%В 2025 году компания Templates29 внедрила IoT-мониторинг на всем парке станков с ЧПУ, добившись окупаемости за 14 месяцев и заложив основу для автономной оптимизации обработки на базе ИИ.